

 400-850-4050


没有找到您想要的?
立即咨询专业工程师为您服务








某PCBA在使用阶段出现功能异常,排查后发现问题集中在板上的CPU。一个令人困惑的现象是:将这颗CPU拆下再重新焊回原位后,故障竟然消失了。
生产方初步怀疑是焊接问题——但外观检查并未发现明显虚焊或裂纹,问题究竟藏在哪?
更复杂的是,这批产品采用了有铅/无铅混装工艺:CPU焊球为无铅SAC305,PCB焊盘采用ENIG(化学镍金)工艺,而回流焊使用的却是有铅锡膏。
无铅焊球(熔点约217℃)与有铅锡膏(熔点约183℃)之间存在显著的温度窗口差异,一旦炉温曲线控制不当,两种焊料可能无法充分融合——而这,或许正是谜团的关键线索。
为了找到问题所在,失效样品(NG-1、NG-2)、同批次正常样品(OK-1)、早期正常样品(OK-2喷锡焊盘工艺)以及裸芯片被一同送入了实验室。
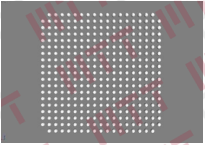
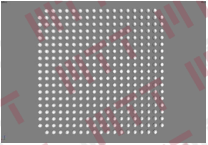
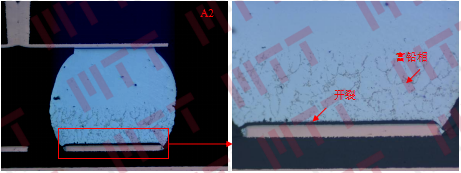
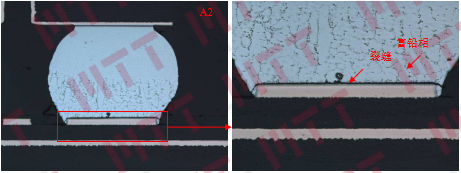
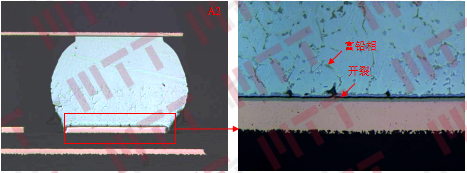
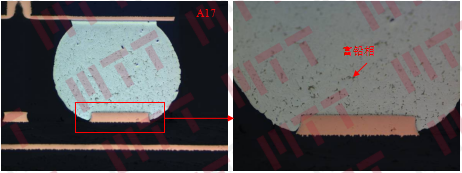
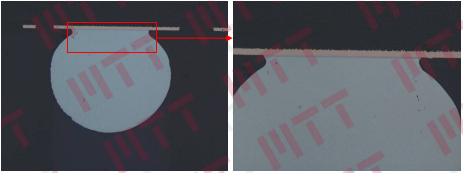
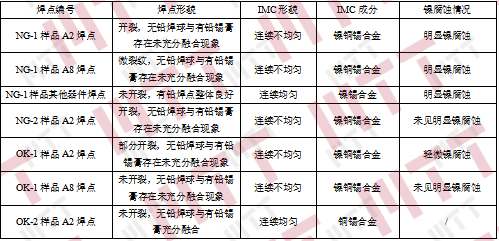
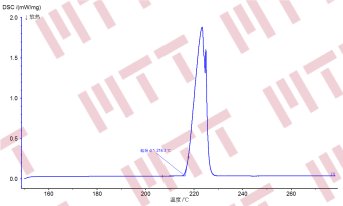
1.外观检查——表面完好不等于内部无恙 首先利用光学显微镜观察CPU四周的BGA焊点,观察结果如下: 失效样品与正常样品的外观均完整,未见明显开裂或其他可视缺陷。 各样品CPU焊点外观典型图片 结论: 外观检查无法区分失效与正常样品,问题可能在于焊点内部微观结构。 2.CT扫描——非破坏性筛查的局限 接着对样品CPU焊点进行三维CT扫描,结果显示: 所有样品焊点整体形貌良好,仅个别焊点存在微小气孔,未发现明显虚焊、枕头效应或宏观裂纹。 各样品CPU焊点三维图片 结论: CT作为非破坏性检测手段,其分辨率有限,难以识别微米级的界面开裂或金属间化合物(IMC)层异常。这意味着病灶极可能隐藏在焊点内部,需进一步通过破坏性分析手段验证。 3.切片分析——焊点内部的结构性差异 为进一步确认失效原因,对样品以及裸芯片进行切片制样,然后观察焊点情况,结果如下: 失效样品(NG-1、NG-2):边角焊点完全开裂,断口位于焊料与焊盘界面处。焊点内部存在明显分层:无铅焊球(SAC305)与有铅锡膏未充分融合,两者界限清晰,呈"油水分离"状。 NG-1样品CPU失效焊点典型金相图片 NG-2样品CPU失效焊点典型金相图片 同批次正常样品(OK-1):边角焊点存在部分开裂,同样观察到无铅/有铅未融合现象。该样品功能正常,说明开裂尚未导致完全开路,或处于失效早期阶段。 OK-1样品CPU焊点典型金相图片 早期正常样品(OK-2):焊点结构完整,无铅焊球与有铅锡膏充分融合,富铅相均匀分布,焊料与焊盘界面结合良好。 OK-2样品CPU焊点典型金相图片 裸芯片:焊球与芯片焊盘结合良好,未见异常。 裸芯片焊点典型金相图片 结论: 失效的直接原因是焊点界面开裂导致电气开路。但为何ENIG焊盘样品出现开裂而喷锡焊盘完好?为何同批次ENIG样品中有的失效、有的暂未失效?答案藏在界面冶金反应中。 4.SEM/EDS分析——界面冶金学的证据 通过扫描电镜(SEM)观察切片样品界面IMC形貌,并结合能谱分析(EDS)测定成分,关键差异如下: 各焊点对比结果 关键发现: 异常IMC成分:正常ENIG焊盘与有铅焊料焊接应生成Ni₃Sn₄或Ni₃Sn₂,机械强度良好(如NG-1同面其他器件焊点)。而失效CPU焊点界面生成的是镍铜锡三元合金,该IMC与镍层结合力差,严重削弱界面机械强度。 镍腐蚀加剧:失效焊点ENIG镍层存在明显腐蚀(深度1.34–1.95 μm),进一步降低界面结合力。未焊接的测试点剥金后也观察到严重镍腐蚀,说明镍层腐蚀是焊盘本身的工艺缺陷。 铜的来源:其他器件焊点(纯有铅)未出现高铜IMC,而CPU焊点因含SAC305无铅焊球(Cu含量约0.65%),Cu在焊接过程中扩散至界面,参与了异常IMC的形成。 5.焊球验证 为确认裸器件中无铅焊球中Cu含量是否正常,利用ICP方法,取裸芯片上的焊球,对其进行成分测试和熔点测试,检测结果如下: Cu含量0.651%、Ag含量3.782%,熔点216.3℃,均符合SAC305规格。 焊球熔点测试曲线 结论: 焊球本身无质量问题。 问题指向焊接工艺 该案例采用有铅/无铅混装工艺:有铅锡膏熔点约183℃,无铅SAC305焊球熔点约217–220℃。 规范要求无铅焊球在液相线以上保持20–25秒,以确保其充分熔化并与有铅锡膏实现冶金融合。 客户提供的热电偶曲线显示峰值温度约233℃,但未监测无铅焊球实际液相线以上时间。 结合切片中观察到的"无铅/有铅未融合"现象,可推断实际液相线以上时间不足。 失效机理: 升温阶段:183℃时有铅锡膏率先熔化,Sn与ENIG镍层反应生成初始IMC; 高温阶段:温度升至217℃以上,无铅焊球熔化,其中Cu扩散至液态有铅锡膏中; 降温阶段:温度降至220℃以下时,无铅焊球因熔点较高而率先凝固,焊点内部形成未融合分层;同时,界面处Cu与Ni竞争Sn,生成连续不均匀的镍铜锡三元合金; 应力失效:该异常IMC与受腐蚀镍层的结合强度极低,在热应力或机械应力作用下,边角高应力区焊点率先开裂,最终造成功能失效。 产生上述失效的根本原因主要与两方面相关:焊接工艺不当;ENIG焊盘中镍层存在明显镍腐蚀现象。 改进建议: 回流曲线:测焊球实温,而非炉腔温度 混装工艺需保证无铅焊球液相线以上停留20~25秒。验证时必须在CPU焊球处布置热电偶,避免"峰值温度达标、焊球实际未融"的工艺假象。 ENIG来料:剥金查镍腐 失效焊盘镍层存在明显腐蚀(深度1.3~2.0 μm),且未焊接测试点亦发现腐蚀。入检时应剥金后检查镍层,腐蚀超标批次坚决退货。 表面处理:喷锡更可靠 本案例早期正常样品采用喷锡焊盘,无铅/有铅融合良好,界面IMC均匀。混装工艺的高可靠性产品,喷锡是已验证的可行路径。 结构补强:边角底部填充 失效均发生在BGA边角应力集中区。高应力场景可辅以底部填充,分散机械应力。


美信检测实验室
了解公司更多资讯
MTTlab-电子制造
查看更多精彩案例
MTTlab-高分子材料
查看更多精彩案例
MTTlab-金属材料
查看更多精彩案例
视频号
查看更多精彩视频






 深圳:深圳市宝安区松柏路北大科创园A1、A3、A5栋苏州:苏州市苏州工业园区长阳街415号信药谷3栋苏州市苏州工业园区岸芷街39号内4号楼1楼西安:西安市未央区尚苑路秦创原新材料产业创新中心(北门)6幢1楼