

 400-850-4050


没有找到您想要的?
立即咨询专业工程师为您服务








锡须(Tin Whisker),电子产品中一种隐蔽而又危险的失效现象——从锡镀层表面自发生长出的显微级单晶锡丝,直径仅几微米,长度却可达数百甚至上千微米。
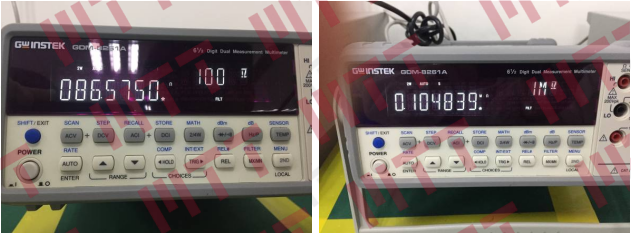
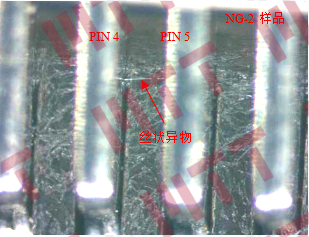
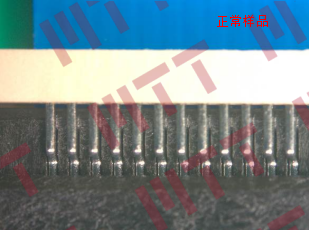
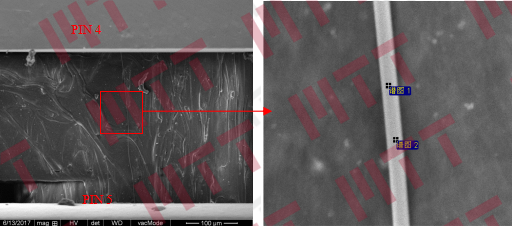
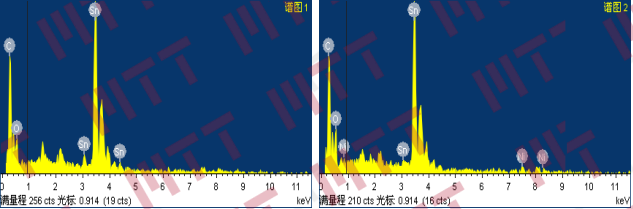
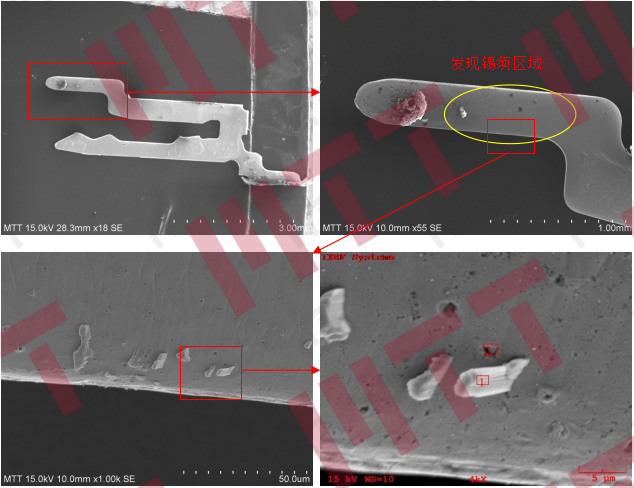
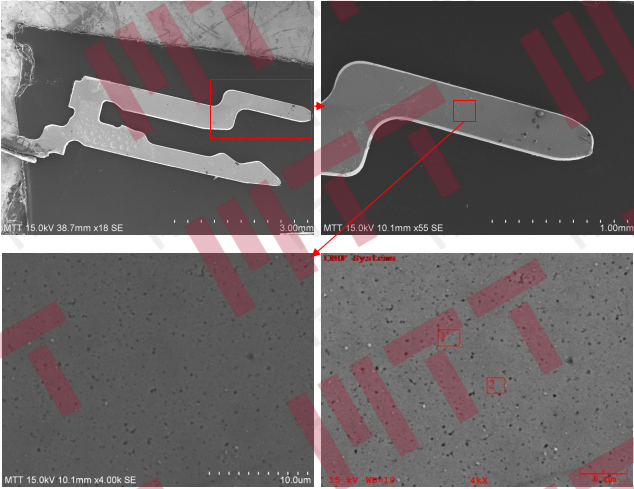
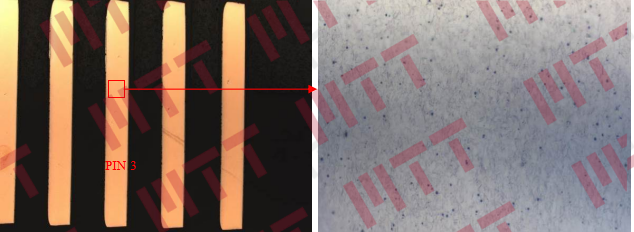
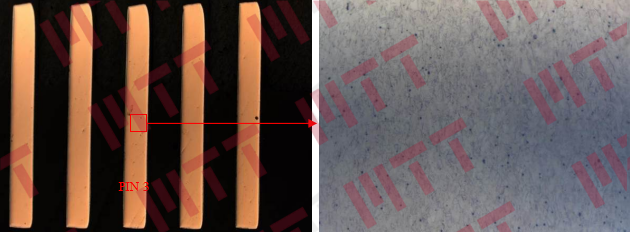
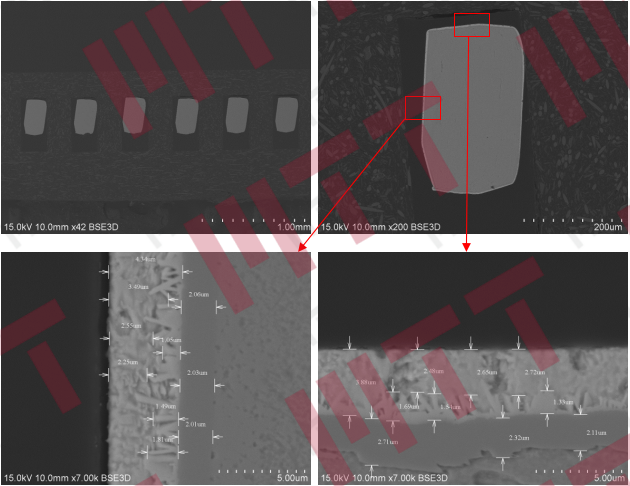
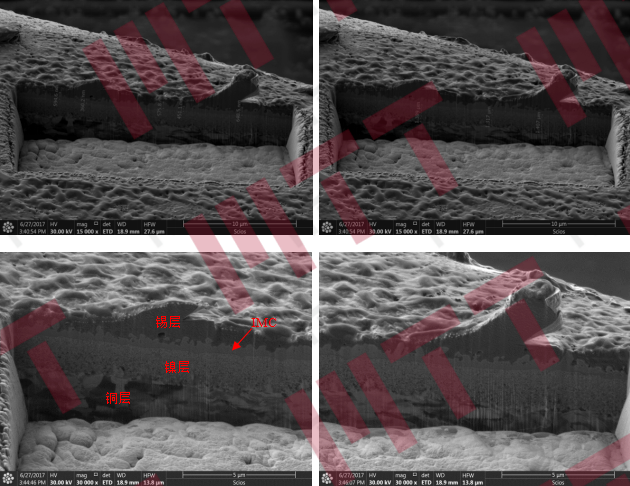
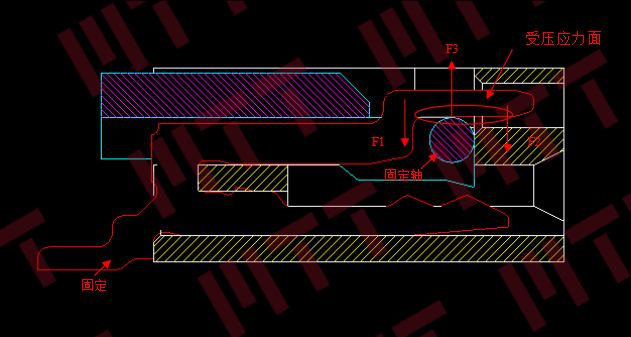
它带来的危害主要有两类: 电气短路:锡须桥接相邻引脚,造成漏电或短路失效; 机械破坏:锡须生长产生的应力足以顶穿漆膜、破坏密封结构,甚至脱落引发二次故障。 需要注意的是,锡须的生长往往具有很长的潜伏期,可能在产品出厂时完全检测不到,但在用户手中使用数周乃至数月后,逐渐生长到足以桥接引脚的长度,最终导致短路失效。 近期,某款遥控器产品在客户端使用仅一两个月便出现批量失灵,拆解排查发现,故障指向内部PCBA上某连接器的PIN脚之间发生了短路,失效的PIN脚间发现了典型的锡须形貌。 锡须究竟是如何形成的?它需要哪些"催化剂"?又该如何从设计和工艺层面加以抑制? 第一步:电性能检测——确认失效现象 对NG样品中客户标注失效位置的PIN脚进行阻值测试,并与OK样品相同位置进行对比。 NG样品:客户标注位置PIN脚之间电阻值均偏小(27.2Ω~148.4Ω),与短路现象吻合;对照连接器电气原理图,失效基本都发生在通电引脚与GND引脚之间。 OK样品:对应位置阻值为无穷大或兆欧级,未见短路现象。 阻值测试典型图片 结论: NG样品短路现象得到确认,失效具有引脚选择性。 第二步:外观检查——发现"丝状异物" 对NG样品、OK样品进行光学显微镜下的外观检查,重点观察连接器PIN脚间的异物情况。 NG样品:在失效PIN脚间均发现明显的细丝状异物,且异物均位于连接器PIN脚的非焊接端裸露位置。 NG样品典型外观图片 OK样品:PIN脚之间均未发现明显异物。 OK样品典型外观图片 结论: NG样品丝状异物与短路高度相关。 第三步:表面分析——确认异物身份 利用扫描电子显微镜(SEM)对失效PIN脚间的丝状异物进行形貌观察,并配合能谱仪(EDS)进行成分分析,以确定异物来源及性质。 SEM观察发现细丝状异物,倾斜后观察两端均连接PIN脚,确认为从PIN脚表面生长产物;部分表面呈挤压状条纹。 NG样品失效位置SEM图片 EDS成分分析表明,异物主要成分为锡(Sn)(含量64.8%~70.7%),含少量C、O。 NG样品失效位置EDS谱图 结论: 形貌+成分确认异物为锡须,是导致短路的直接原因;挤压状条纹暗示机械应力参与了锡须生长或变形。 第四步:剥离后表面分析——锁定锡须根部 将NG样品、OK样品的PIN脚从器件上剥离,对其侧面进行SEM形貌观察及EDS成分分析。 NG样品:表面发现锡须根部,位置靠近下方边界,且锡须生长位置周边存在较大孔洞。 NG样品PIN脚表面SEM图片 OK样品:相同区域表面均未发现锡须生长。 OK样品PIN脚表面SEM图片 结论: 锡须根部集中于PIN脚下边界,孔洞指向电迁移机制——电流"电子风"推动锡原子迁移,留下空位聚集成孔。 第五步:镀层分析——回流焊改变了什么? 对NG样品中失效和正常连接器、裸连接器分别制作切片,对比观察PIN脚的铜基体晶粒组织及表面镀层(锡层、IMC层、镍层)的厚度与形貌。 铜基体(失效和正常连接器):焊接端PIN脚铜基体晶粒组织状况整体未发现明显差异,说明正常PIN脚与失效PIN脚的铜基体残余应力相差不大。 NG样品失效连接器切片金相图片 NG样品正常连接器切片金相图片 裸连接器PIN脚:锡镀层厚度均匀(2.25~3.49μm),满足规范要求(>2μm);镍层厚度1.60~2.71μm。 裸连接器PIN脚切片截面镀层SEM图片 回流焊后样品(失效和正常连接器):表面锡层发生明显流动,不同位置的锡层厚度差异巨大,无较强规律性。 结论: 回流焊导致锡层流动变薄,IMC生长膨胀对薄锡层产生巨大压应力——锡层越薄,压应力越大,锡须越易"破壳而出"。 第六步:FIB切片——微观尺度验证 由于手动切片难以精确定位至锡须生长位置,利用聚焦离子束(FIB)对NG样品PIN脚锡须生长位置进行纳米级精度切片制样,观察锡须根部的镀层微观结构。 IMC层厚度:约0.36~0.64μm 镍层厚度:约1.31~1.40μm 锡层厚度:0.5μm以下(极薄) NG样品PIN脚锡须位置FIB制样后SEM图片(倾斜15°) 结论: FIB结果精确验证了切片分析的推断:锡须位置锡层不足0.5μm,IMC层已与锡层相当,压应力驱动锡须萌生的微观机制得到直接证据支持。 第七步:受力分析——机械应力从何而来? 分析连接器装配结构,建立PIN脚力学模型,评估锡须生长段应力分布。 裸器件:PIN脚塑封端平直。 FPC插入后:PIN脚呈拱形变形。 力学模型:固定轴产生向上力F3,塑封端产生向下力F1、F2;锡须生长段下端面为压应力面,越靠近下边界压应力越大。 氧化膜破坏:FPC插入时塑封料可能刮擦PIN脚侧面,破坏锡层氧化膜。 PIN脚受力分析图 装配变形提供外加压应力,压应力最大位置与锡须根部位置完全吻合。塑封料刮擦破坏氧化膜,至此锡须生长三要素集齐:氧化膜破裂、多重应力源、锡原子扩散通道。 Q:学术界关于锡须生长的主流理论是氧化膜破裂学说,认为锡须生长需要三个必要条件。 A:①锡层氧化层的局部破坏;②应力源的存在;③锡在室温下的快速扩散。本案中,三个条件全部满足——氧化膜可能被机械刮擦破坏,三重应力源同时存在,而室温正是锡须生长的“黄金温度”。 根因分析 电应力:失效PIN脚为通电引脚,电流产生的“电子风”对锡镀层形成持续的压应力,同时推动锡原子迁移,留下孔洞; 热-化应力:高温回流焊后锡层流动变薄,IMC层生长产生体积膨胀,对表层锡施加巨大的压应力; 机械应力:FPC插入后PIN脚拱形变形,下边界承受压应力,同时氧化膜可能被刮擦破坏。
改进建议 镀层优化:保证锡镀层厚度均匀且足够(建议7μm以上),避免回流焊后局部过薄; 增加阻挡层:在铜和锡之间增加镍层等扩散阻挡层,抑制IMC的过度生长; 退火处理:电镀后进行150°C/1-2小时的退火处理,消除镀层内应力; 结构优化:评估连接器PIN脚的受力设计,减小FPC插入时的机械压应力; 环境控制:明确产品使用环境温湿度范围,避免在加速锡须生长的条件下长期工作。


美信检测实验室
了解公司更多资讯
MTTlab-电子制造
查看更多精彩案例
MTTlab-高分子材料
查看更多精彩案例
MTTlab-金属材料
查看更多精彩案例
视频号
查看更多精彩视频






 深圳:深圳市宝安区松柏路北大科创园A1、A3、A5栋苏州:苏州市苏州工业园区长阳街415号信药谷3栋苏州市苏州工业园区岸芷街39号内4号楼1楼西安:西安市未央区尚苑路秦创原新材料产业创新中心(北门)6幢1楼