

 400-850-4050


没有找到您想要的?
立即咨询专业工程师为您服务








间歇性失效之所以棘手,核心在于它自带极强的 “反排查” 特性:在实验室受控条件下测试,器件往往表现完全正常,让人误以为问题已经消失;可一旦装配到整机产品中,故障便会再次复现。
本次故障对象为三极管 —— 一款行业内应用十分普遍的成熟通用器件,在客户端发生间歇性不导通故障。该器件年消耗量达亿级规模,倘若证实属于批次性工艺缺陷,召回与返工成本将波及整条产品线,损失巨大。
客户送检样品清单:
3 颗确认故障的NG样品
2 颗电气测试合格,但被标记为 “可疑” 的样品
3 颗性能正常的OK样品
有一个值得思考的问题:两颗可疑器件电测全部通过,客户为何还要单独筛选出来送检?大家可以带着这个疑问继续往下看,到最后就会明白,这恰恰是整条失效链路中,最需要警惕的关键环节。
1.外观检查
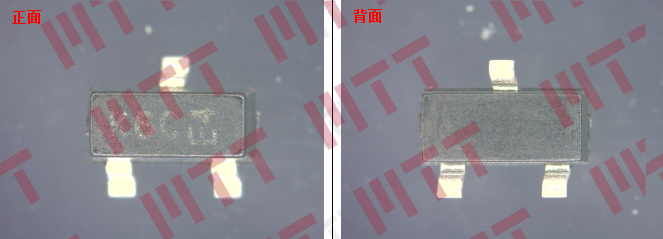
用体视显微镜对所有样品(3颗NG + 2颗可疑 + 3颗OK)进行表面形貌观察。
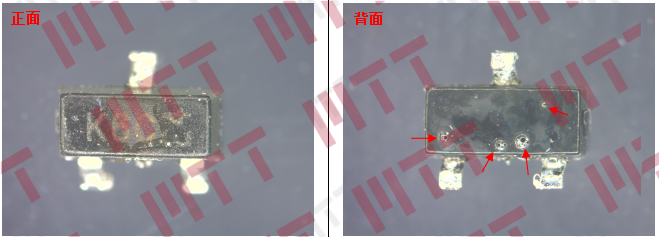
NG样品:封装背面均出现异常孔洞,孔洞周边有晕圈状变色,疑似局部受热导致塑封料变性;
NG样品外观图
可疑样品:同样存在孔洞和晕圈,但程度相对较轻——孔洞更小,晕圈更淡;
可疑样品外观图
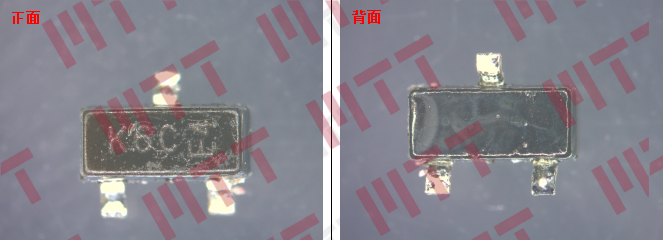
OK样品:封装背面光滑完整,无任何异常。
OK样品外观图
结论:NG样品和可疑样品的封装均存在局部过热迹象,OK样品没有。
2.电性能测试
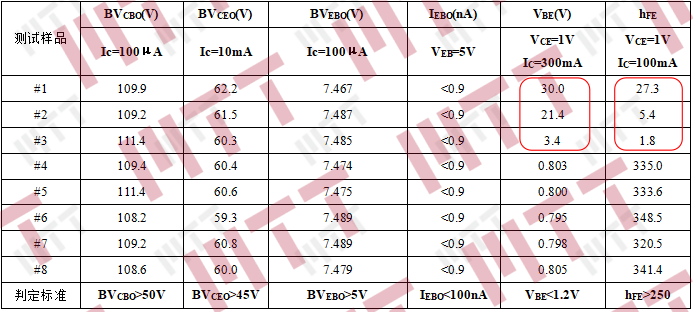
用半导体参数分析仪对比测试所有样品的静态参数,包括三项击穿电压(BVCBO、BVCEO、BVEBO)、发射极漏电流(IEBO)、基极-发射极电压(VBE)和直流电流增益(hFE),结果如下。
所有样品的三项击穿电压(BVCBO、BVCEO、BVEBO)和漏电流(IEBO)全部满足规格要求,NG样品的VBE和hFE严重偏离规格,可疑样品和OK样品的全部参数均在规格范围内。
静态参数测试值
结论:NG样品的击穿特性正常,排除晶元击穿,VBE异常偏高、hFE异常偏低,说明导通路径上存在异常高阻抗——问题出在"通路上",而非晶元本身;可疑品电气参数全部合格,常规电测无法发现它们的隐患。
3.X-ray无损透视
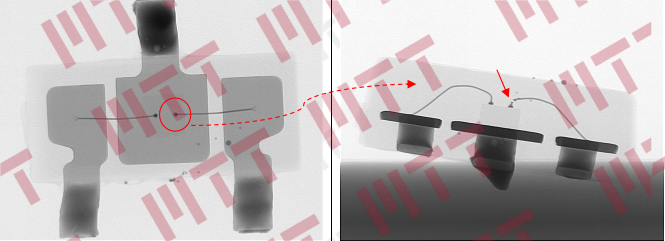
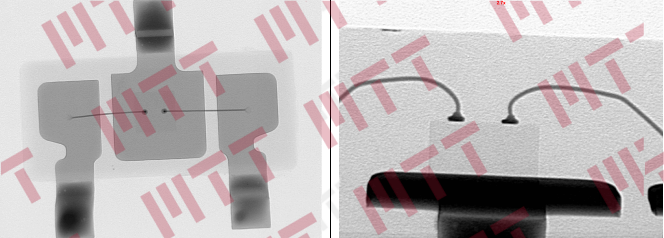
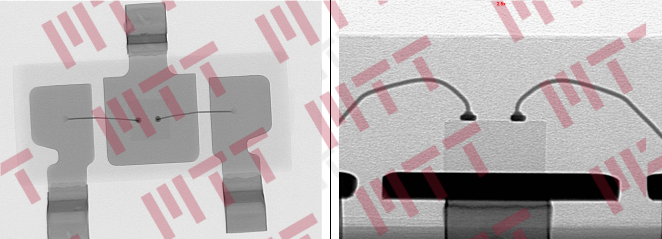
用X射线对所有样品的内部结构进行无损透视,重点观察键合丝的完整性。
NG样品:内部键合丝均发生断裂,断裂位置全部在B点(第二焊点,即键合丝与引线框架连接处);
NG样品内部结构图
可疑样品:B点处疑似存在键合丝缺损,程度比NG样品轻,但位置一致;
可疑样品内部结构图
OK样品:内部键合引线完整,未发现明显异常。
OK样品内部结构图
结论:NG样品和可疑样品键合丝断裂位置高度一致,可疑品同一位置已存在缺损,指向键合工艺的共性问题。
4.超声界面扫描
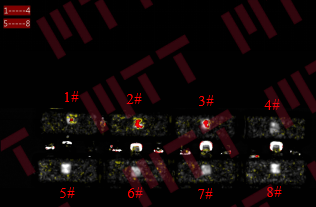
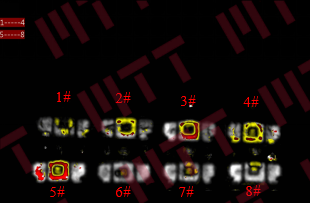
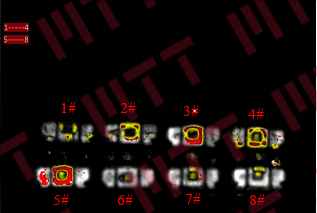
用C-SAM对所有样品进行超声扫描,检测晶元表面和金属框架界面的分层情况。
晶元表面:NG样品存在严重界面分层,可疑样品及OK样品无明显分层;
超声扫描图-晶元表面
金属框架表面(晶元位置、第二焊点位置):NG样品存在分层,可疑样品及OK样品同样存在分层。
超声扫描图-金属框架(晶元位置)
超声扫描图-金属框架(第二焊点)
结论:晶元表面分层是NG样品独有的特征,分层意味着键合点界面结合不良,会导致接触阻抗增大、局部发热加剧,是可靠性隐患的直接信号。
5.化学开封观察
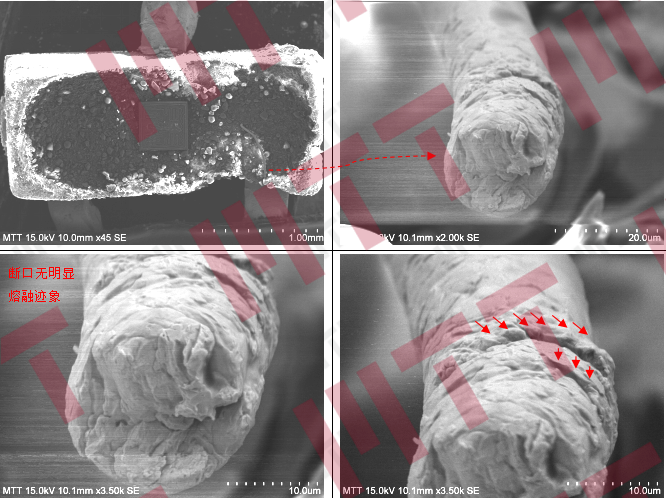
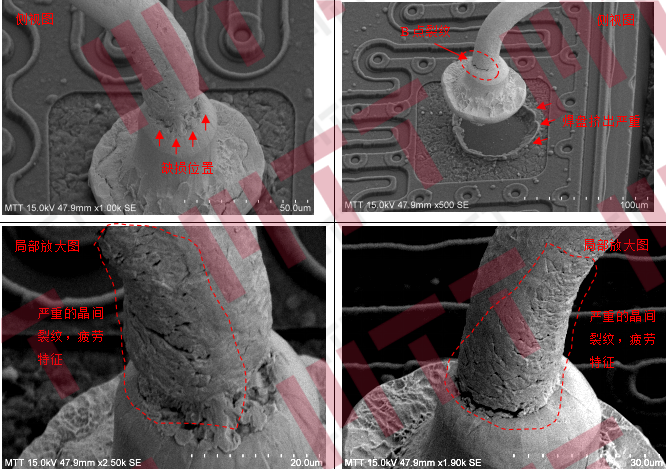
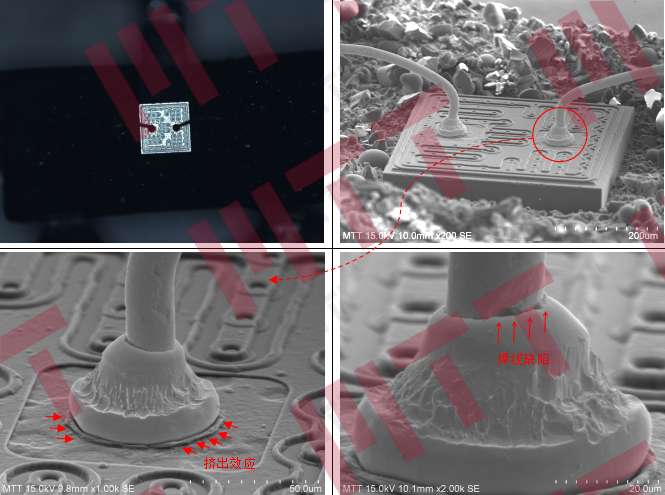
用化学开封法去除封装胶体,暴露晶元和键合丝,用SEM进行高倍形貌观察,本次开封了两颗NG样品(#2、#3)和一颗可疑样品(#4)。
NG样品(#2):
晶元表面无烧毁迹象——排除过电应力(EOS)导致的大电流烧毁;
键合焊点已脱落,说明键合界面属于"弱连接",焊点本身存在可靠性问题;
键合丝断裂位置在B点,与X-ray结果一致;
断口无熔融形貌,但存在明显的疲劳特征;断口附近的键合丝表面存在径向疲劳损伤——这是典型机械疲劳断裂,不是电过应力熔断。
NG样品(#2)断口显微形貌
NG样品(#3):
焊盘键合位置存在明显的"挤出效应"(Bond Pad Extrusion)——键合时超声功率/压力/时间参数偏大的典型特征;
键合焊点异常脱落;
B点键合丝晶间裂纹明显,属于疲劳特征;
焊点表面裂纹说明封装内应力较大。
NG样品(#3)开封后形貌
可疑样品(#4):
焊盘同样存在明显挤出效应;
B点位置存在键合缺陷,缺陷位置与NG失效品完全一致——证实这是共性问题;
但键合丝表面未发现疲劳损伤特征,焊点与焊盘结合良好,未发现脱焊。
可疑样品(#4)开封后形貌
结论:键合工艺不良(焊盘挤出+B点缺陷)是NG样品和可疑样品的共性问题,NG样品在此基础上叠加了疲劳断裂,可疑样品尚未发展到这一步——但已有"病因",只是还没"发病"。
6.切片分析 + EDS成分分析
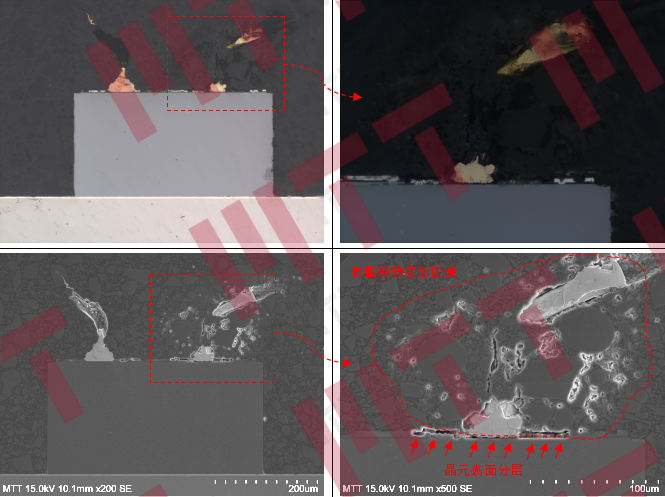
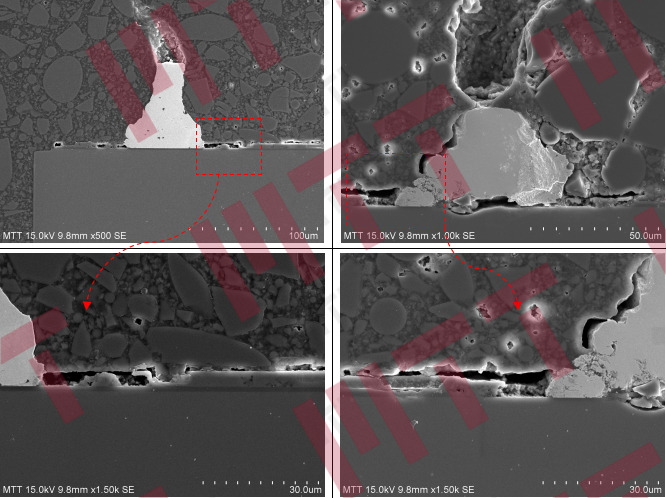
对NG样品(#1)的键合位置进行多剖面切片,从截面方向观察封装内部结合状态,同时对裂纹区域进行EDS元素成分分析。
切片位置1(右侧键合点):
该位置塑封树脂内存在大量孔洞,说明该区域局部放热剧烈;
左侧键合点位置树脂无异常;
右侧键合点界面处存在明显分层,与C-SAM结果一致。
NG样品(#1)焊点剖面形貌(位置1)
切片位置2(两侧键合点):
两侧键合点均存在分层现象,右侧键合点已完全开裂;
在裂纹位置进行EDS分析,检出异常腐蚀元素——氯(Cl)。
NG样品(#1)焊点剖面形貌(位置2)
结论:焊盘界面存在Cl污染,叠加焊盘挤出效应,两者共同导致键合界面阻抗增大,断裂为脆性疲劳特征,非电应力熔断,最终排除EOS,Cl的来源需进一步追溯——可能是芯片制造中的清洗残留,也可能是封装工序引入。
失效原因
综合六步分析,失效机理可以用一个清晰的"三步正反馈链"来描述:
第一步:键合不良导致局部发热。 键合焊盘存在严重挤出效应(超声键合参数不当),同时焊盘界面检出Cl元素(腐蚀性污染残留)。两者的共同作用导致键合界面的接触阻抗增大。电流通过高阻抗界面时,根据焦耳定律(P=I²R),键合点区域温度上升。
第二步:热应力触发疲劳开裂。 温度升高带来的热膨胀加剧了封装材料(塑封料、引线框架、晶元)之间的热失配,封装内应力随之增大。内应力的间歇性释放对键合丝B点(本身就存在工艺缺陷)施加循环载荷,启动疲劳失效过程——键合丝表面出现径向疲劳裂纹,断口呈典型的贝纹状疲劳形貌。
第三步:疲劳微裂纹加速恶化(正反馈)。 疲劳裂开产生的微裂纹进一步增大了局部阻抗,裂纹位置还可能发生局部放电现象。阻抗增大→发热增多→应力增大→裂纹扩展→阻抗再增大——形成恶性循环,最终键合丝完全断裂,器件开路不导通。
这个正反馈循环解释了"间歇性不良"的原因:在疲劳裂纹尚未完全贯穿键合丝时,器件处于"接触时断时续"的状态;一旦裂纹完全贯穿,就变成永久性开路。
改进建议
加强键合工艺参数管控:焊盘挤出效应提示超声功率、键合压力或键合时间偏大。建议对键合参数(US Power、Force、Time)进行窗口验证,找到最优区间。
排查Cl污染来源:Cl元素的存在可能是晶元制造端(如清洗液残留)或封装端(如助焊剂、模塑料添加剂的分解产物)引入。建议用离子色谱分析来料晶元和封装材料的可提取离子含量,锁定污染来源。
增加来料DPA(破坏性物理分析):常规电性测试查不出可疑品的隐患(#4、#5电性全正常但B点已有缺陷),建议对关键批次增加DPA抽检,包括键合拉力测试、键合剪切力测试、切片检查焊盘挤出和界面污染情况。
C-SAM作为筛选手段:本案例中,只有失效品在C-SAM下出现晶元表面分层。如果C-SAM可以作为批产筛选工具,或许能在早期筛出高风险器件,但需确认分层是失效的"前兆"还是"伴随现象"。
关注B点键合可靠性:B点是键合丝成弧后的第二焊点,工艺上比第一焊点(晶元侧)更容易出现参数偏差。建议在键合工艺FMEA中,将B点键合列为高RPN项进行专项控制。


美信检测实验室
了解公司更多资讯
MTTlab-电子制造
查看更多精彩案例
MTTlab-高分子材料
查看更多精彩案例
MTTlab-金属材料
查看更多精彩案例
视频号
查看更多精彩视频






 深圳:深圳市宝安区松柏路北大科创园A1、A3、A5栋苏州:苏州市苏州工业园区长阳街415号信药谷3栋苏州市苏州工业园区岸芷街39号内4号楼1楼西安:西安市未央区尚苑路秦创原新材料产业创新中心(北门)6幢1楼