400-850-4050


没有找到您想要的?
立即咨询专业工程师为您服务








某铝合金主缸体在产线外观检验时发现开裂,部分产品还出现密封检测漏气。
开裂位置位于缸体前端尺寸过渡的倒角区域,这里是壁厚变化部位,也是浇铸、固溶处理和机加工过程中容易产生应力集中的位置。
如果只看失效现象,很容易被两个方向带偏:
是不是铸造针孔导致密封失效?
是不是后续阳极氧化把零件"弄裂"了?
但真正决定失效模式的,往往不是单一因素,而是一连串问题叠加:针孔提供裂纹萌生源,结构突变带来应力集中,而热处理过烧则从组织层面显著削弱了晶界强度。
硬度合格,也并不意味着材料没有过烧。
本次分析综合采用了外观检查、低倍观察、SEM/EDS 断口分析、金相检验、ICP 成分分析、DTA/DSC 热分析和维氏硬度测试。
1. 外观及低倍检查
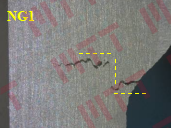
裂纹主要分布在主缸体前端的尺寸过渡倒角位置,部分裂纹呈间断分布,低倍下可见弯折、锯齿状形态。对裂纹区域取样后进一步观察发现:
部分裂纹向基体扩展时,断面趋向垂直,表现出应力开裂扩展倾向;
试样裂纹外观图
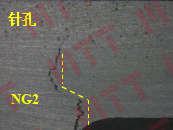
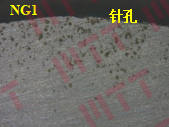
试样内外壁表面均可见针孔;
试样裂纹外观图
个别针孔已经延伸至零件外表面;
试样裂纹外观图
从断口新旧痕迹判断,部分裂纹已贯穿至零件内表面。
试样裂纹外观图
这说明铸件不仅存在开裂问题,还伴随一定铸造缺陷。
2. 硬度测试
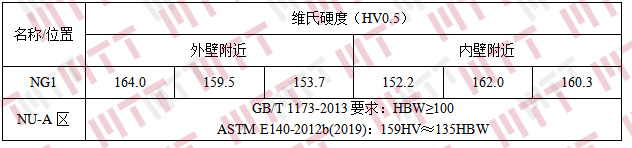
对失效样品截面不同位置进行维氏硬度测试。
外壁和内壁附近的硬度没有明显差异(实测 152.2~164.0 HV0.5),符合 GB/T 1173-2013 中 HBW≥100 的规定要求。
试样NG1截面硬度测试结果
问题并不是简单的"整体硬度不够",热处理造成的组织损伤,有时并不会立刻表现为硬度明显异常。
3. 成分分析
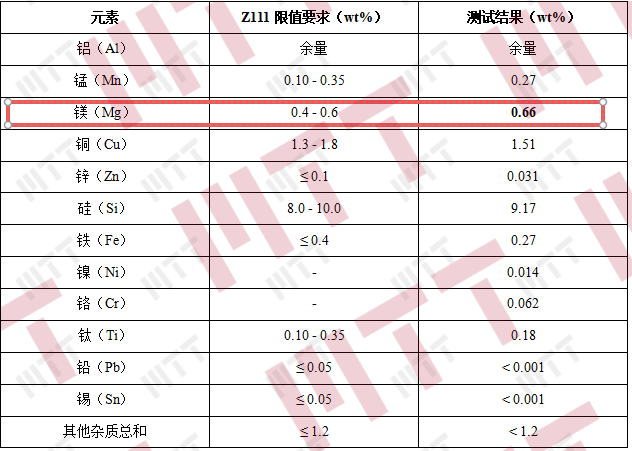
对失效样品进行电感耦合等离子体发射光谱分析,结果显示如下。
材料主体成分基本符合 ZL111 铸造铝合金要求,但镁元素实测含量为 0.66 wt%,高于标准规定的 0.4%~0.60 wt% 范围。
材料化学成分结果
镁是该类铝合金中的重要强化元素,但含量升高也可能降低合金的低熔点组织熔化温度,使材料在固溶处理时更容易进入过烧敏感区间。
4. 热分析
对样品进行 DTA/DSC 测试:
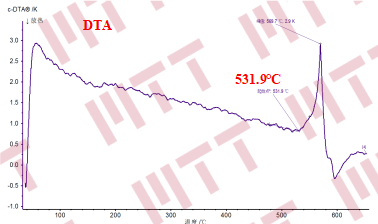
DTA 曲线显示,材料约在 532℃ 开始出现相变;
试样NG1的DTA曲线图
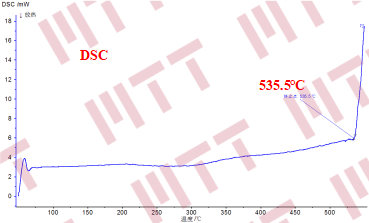
DSC 曲线显示,低熔点共晶组织的第一个吸热峰起始温度约为 536℃。
试样NG1的DSC曲线图
结合分析结果,该材料的固溶处理温度应低于相变初始温度,以避免低熔点组织发生熔化,而该零件实际采用的固溶处理温度约为 536℃——已经顶到这条线,甚至进入了低熔点共晶组织的熔化温度区间。
5. 断口分析
对自然开裂断口进行清洗和 SEM 观察。
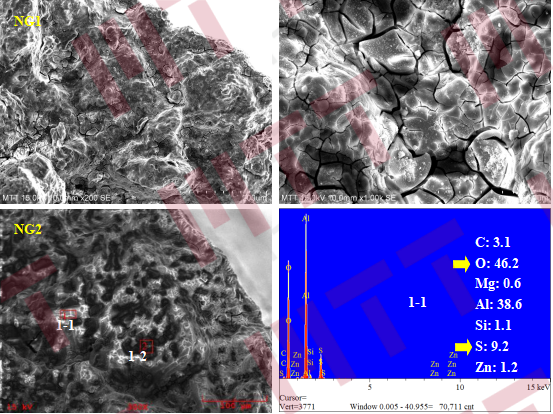
不同失效样品断口形貌相似,断口边缘存在较明显腐蚀,腐蚀产物中富含S、O元素;
考虑到主缸体尚未使用、外表面也无明显腐蚀痕迹,可以排除应力腐蚀开裂;
结合断口附近外表面的形貌及元素特征,判断裂纹在阳极氧化处理前已经形成;裂纹内部的残留物则与清洗难以完全到达裂纹深部有关。
断口形貌SEM/EDS图
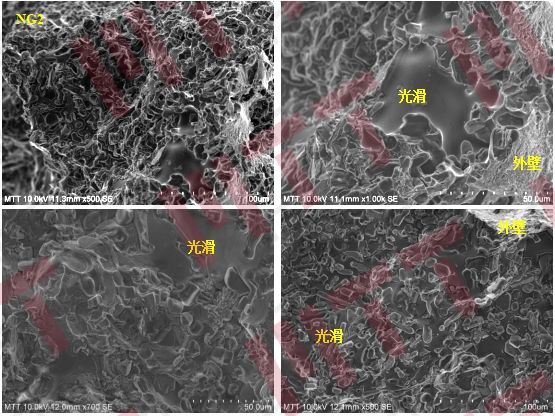
进一步观察人为打断断口发现:
靠近外壁的断口表面可见沿晶断裂形貌,晶面较光滑;
晶面上分布颗粒状及少量短棒状共晶硅,边界圆滑、趋于球状、未发生断裂;
部分区域呈现晶界熔化、开裂特征。
人为断口形貌SEM图
裂纹不是单纯塑性撕裂,而具有明显的晶界弱化及脆性开裂特征。
6. 金相检验
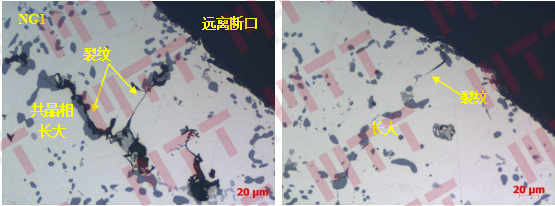
未腐蚀金相显示:
裂纹在基体内曲折延伸,远离断口的外壁附近也存在较多微裂纹,并呈现沿晶界扩展的特征。
试样截面未腐蚀金相图
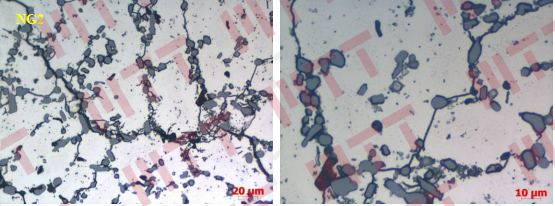
腐蚀后组织显示:
白色基体为 α-Al 固溶体;
共晶硅主要分布于晶界处,分布不均匀,局部聚集长大;
晶界区域可见明显复熔现象;
局部针孔密集,针孔度最高达到 5 级,部分针孔已延伸至零件表面。
试样截面腐蚀金相图
这组组织特征正是铸造铝合金过烧的典型表现。
7.根因判断
本次主缸体失效的主因是:
固溶处理温度过高,导致材料形成过烧组织,晶界被弱化,显著降低铸件强度。
其失效链条可以概括为:
镁含量超标 → 降低过烧敏感温度 → 固溶温度顶到材料安全窗口上限 → 晶界低熔点组织复熔 → 晶界强度下降 → 在应力集中和铸造缺陷作用下开裂。
声明:本案例已做脱敏处理,所有数据均来自实验室真实分析,未经许可不得转载。
8.写在最后
这起案例最值得警惕的地方在于:成分"只有一项轻微超标",硬度也完全合格,但最终仍然发生了组织性失效。
真正危险的,往往不是肉眼可见的裂纹,而是已经发生在晶界、却还没有表现为尺寸或硬度异常的损伤。


美信检测实验室
了解公司更多资讯
MTTlab-电子制造
查看更多精彩案例
MTTlab-高分子材料
查看更多精彩案例
MTTlab-金属材料
查看更多精彩案例
视频号
查看更多精彩视频






 深圳:深圳市宝安区松柏路北大科创园A1、A3、A5栋苏州:苏州市苏州工业园区长阳街415号信药谷3栋苏州市苏州工业园区岸芷街39号内4号楼1楼西安:西安市未央区尚苑路秦创原新材料产业创新中心(北门)6幢1楼