

 400-850-4050


没有找到您想要的?
立即咨询专业工程师为您服务








什么是立碑虚焊?
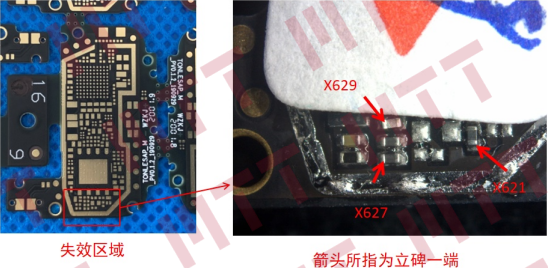
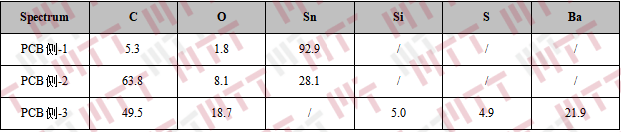
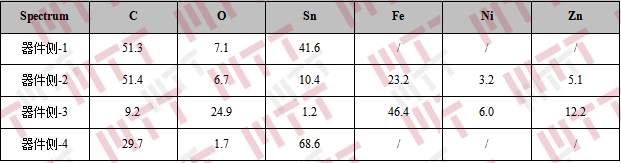
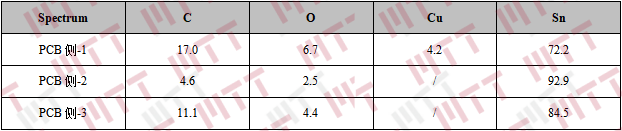
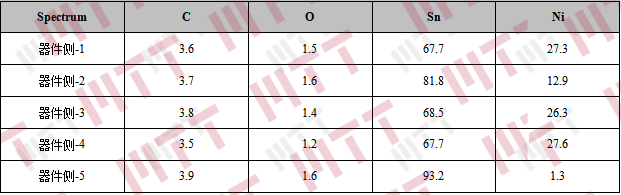
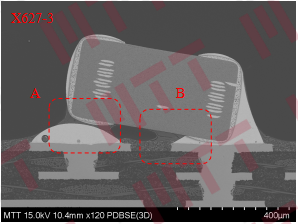
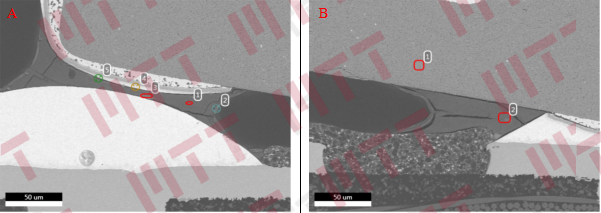
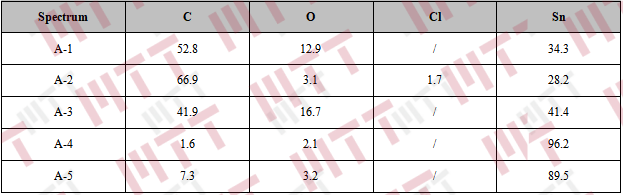
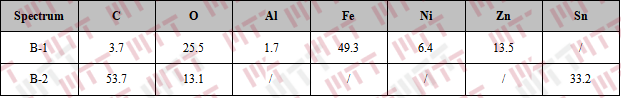
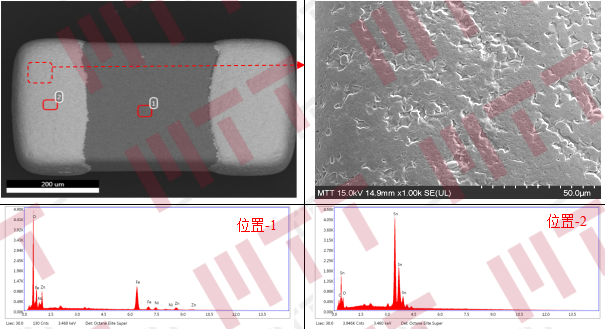
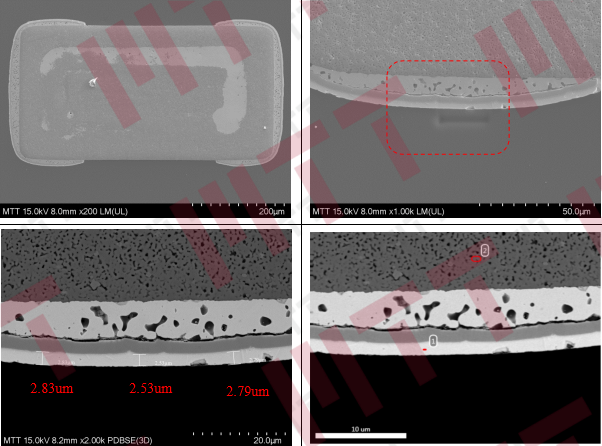
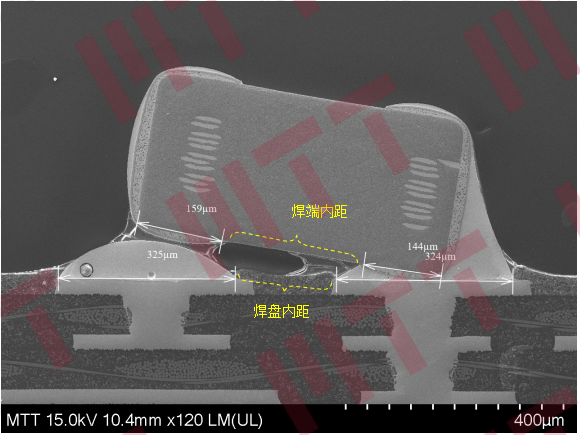
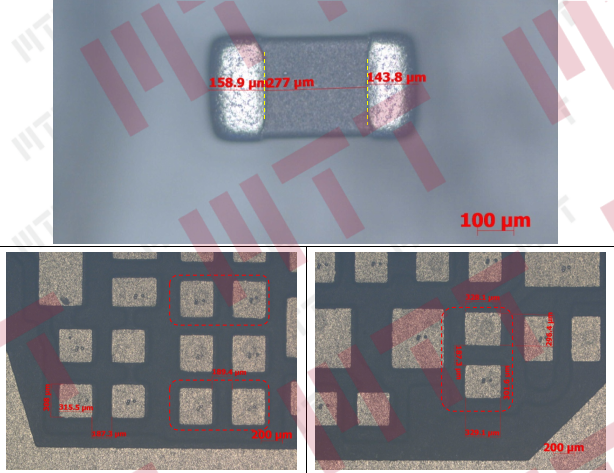
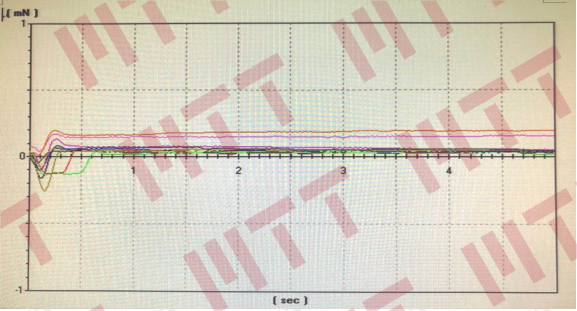
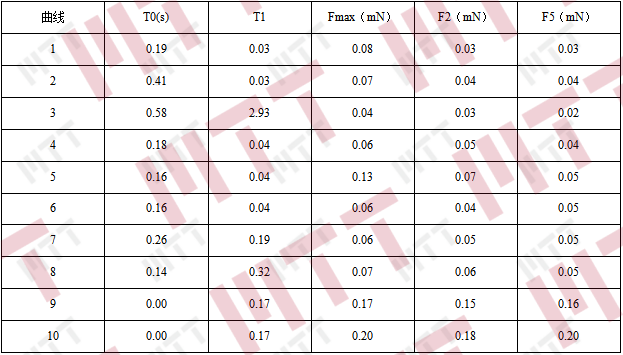
回流焊升温熔锡阶段,若元件两端锡膏熔融节奏不一致:一端焊锡率先融化润湿、产生表面张力,另一端焊盘仍未充分熔锡浸润,单侧张力便会将器件一端掀起,外观形似墓碑,行业俗称 “立碑”。本质就是元器件两端焊盘润湿力失衡。 PCB立碑动图(图片来源:网络) 近期,某PCBA在客户端出现开路失效,表现为典型的贴片电感器件“立碑虚焊”。 据反馈,立碑问题不是偶发,而是分批次反复发作,不良率波动很大;且缺陷无固定板区、无固定点位,器件翘起方向毫无规律。 工厂尝试了氮气保护焊接工艺,不良率有所降低,但仍然无法有效杜绝。氮气都无可奈何,问题到底出在哪? 为找到失效根因,我们对该批次失效PCBA、PCB裸板以及器件原物料展开了系统的失效分析。 1.外观检查——摸清缺陷分布规律 利用体视显微镜对5pcs失效PCBA进行光学检查,并结合客户反馈的历史数据统建立碑缺陷分布规律。 5pcs失效样品均发现0201器件立碑不良。其中3pcs发生在X627位置(立碑方向一致),2pcs分别发生在X621和X629位置。 客户反馈历史数据显示,立碑共涉及26个位置,X621、X627、R601为发生频率最高的三个位置;立碑方向不固定,且失效呈分批次、持续性发生,不良率波动较大。 委托方所送失效样品器件立碑分布区域及立碑方向统计 采用氮气保护焊接工艺后,不良率有所降低,但仍无法杜绝。 立碑仅发生在0201器件,与PCB区域无关,位置和方向均呈随机分布。该规律表明,问题根源大概率不在贴装精度的区域性偏差,而在于器件本身特性或焊盘设计的系统性匹配问题。 2.剥离分析——排除界面污染 将立碑器件剥离后,对剥离界面进行SEM形貌观察及EDS成分分析(分清洗前/清洗后两组)。 清洗前:剥离界面主要为助焊剂残留(含C、O、Sn元素),未发现异常元素。 失效样品(X627-2)立碑焊点剥离后界面(清洗前)成分测试结果-1(wt.%) 失效样品(X627-2)立碑焊点剥离后界面(清洗前)成分测试结果-2(wt.%) 清洗后:剥离界面主要含C、O、Sn、Ni及少量Cu元素,成分正常。 失效样品(X627-2)立碑焊点剥离后界面(清洗后)成分测试结果-1(wt.%) 失效样品(X627-2)立碑焊点剥离后界面(清洗后)成分测试结果-2(wt.%) 立碑器件底部界面未发现异常污染元素,排除界面污染导致立碑的可能性。 3.剖面分析——排除镀层厚度不足 对立碑焊点进行切片制样,利用SEM+EDS观察截面形貌及成分分布。 器件底部存在大量助焊剂残留,立碑端未发现异常元素——进一步佐证无污染问题。 立碑端底部发现完整的纯锡层,镀层连续无断裂。 失效样品(X627-3)立碑焊点切片后截面SEM图片 失效样品(X627-3)立碑焊点切片后截面成分测试结果-1(wt.%) 失效样品(X627-3)立碑焊点切片后截面成分测试结果-2(wt.%) 排除镀锡层厚度不足或镀层不连续导致立碑的可能性;同时再次确认界面无污染。 4.原物料分析——器件焊端表面及镀层质量核查 对器件原物料焊端进行表面分析(SEM+EDS)和剖面分析(切片+SEM+EDS),以确认器件侧是否存在上锡障碍。 表面分析:器件焊端表面形貌未见异常,成分主要为Sn,无异常元素。 器件原物料焊端表面SEM图片及EDS能谱图 剖面分析:器件焊端镀锡层完整,厚度在2.53μm~2.83μm之间,满足常规要求。 器件原物料焊端切片后截面SEM图片 器件原物料焊端表面状态及镀层厚度均正常,未发现导致上锡不良的明显缺陷。但此结果仅说明静态条件下器件焊端无明显异常,尚不能排除动态润湿过程中个体差异的影响。 5.尺寸测量分析——焊盘与器件内距匹配性核查 对立碑器件切片截面及原物料进行尺寸测量,包括焊端尺寸、焊盘尺寸及内距匹配性。 立碑器件起翘端焊端尺寸(159μm)与正常端(144μm)相比,未发现偏小现象——排除因某一端焊端过小导致的润湿面积不足。 立碑器件切片后截面尺寸测量结果 关键发现:器件内距为227μm,PCB焊盘内距为187.3~189.4μm。器件内距显著大于焊盘内距,二者匹配性较差。 器件原物料焊端内距及PCB焊盘内距测量图片 器件内距与焊盘内距不匹配,意味着器件两端焊端在焊盘上的落位位置存在系统性偏移。这种偏移会导致两端润湿条件不对称:当回流焊过程中两端焊膏熔融与润湿存在时间差时,内距不匹配放大了润湿力不平衡的效应,增加了立碑风险。这是导致立碑的设计匹配性因素。 6.可焊性测试——器件焊端润湿特性个体差异 参考IPC J-STD-002C 2008标准,采用润湿称量法(焊料球:SAC305,助焊剂:#2,浸入角度:水平,浸入速度:2mm/s)对器件原物料焊端进行可焊性测试,重点评估T0(过零时间)、T1(润湿上升时间)、Fmax(最大润湿力)等参数的个体一致性。 器件焊端上锡性整体满足标准要求。 器件原物料焊端上锡性测试曲线 但个别曲线间T0、T1及Fmax存在明显差异(如T0从0s到0.58s不等,Fmax从0.04mN到0.20mN不等),表明不同器件个体间的润湿动力学特性存在离散性。 器件原物料焊端上锡性测试数据 同一批次器件中,焊端上锡能力存在个体差异。在回流焊过程中,若同一器件的两端恰好分配到润湿特性差异较大的个体(或器件两端本身存在工艺差异),两端润湿不同步的概率显著增加。这是导致立碑的器件一致性因素。 7.Profile曲线分析——回流工艺窗口核查 参考IPC/JEDEC J-STD-020E 2014标准,对客户实际回流曲线进行关键参数核查。 预热时间(150℃~200℃):60s~120s ✅ 最大升温速率:≤3℃/s ✅ TOL时间(>217℃):60s~150s ✅ 最大降温速率:≤6℃/s ✅ 回流温度曲线处于标准工艺窗口内,炉温设置不是导致立碑的主导因素。 根本原因: 1. 器件内距与焊盘内距匹配性差 器件内距227μm,焊盘内距仅187~189μm,偏差约38μm。器件落位后,两端焊端在焊盘上的覆盖位置不对称,回流时两端润湿条件不一致,放大了立碑力矩。 2.器件焊端上锡能力存在个体差异 同一批次器件的T0(0~0.58s)、Fmax(0.04~0.20mN)离散度大。两端润湿启动时间和润湿力不同步,产生立碑所需的力矩不平衡。 改进建议: 1. 钢网内切补偿内距失配 钢网内距较器件内距减小10μm,使锡膏印刷中心与器件实际落位中心对齐,改善两端润湿对称性。 2. 优化回流炉温区热分布 3~7温区下温区各升15℃、上温区各降5℃;7温区拉升至210℃,并减小7、8温区温差。目的是改善PCB厚度方向热对称性,使0201器件受热更平稳,降低因热瞬态不均诱发的两端润湿不同步风险。


美信检测实验室
了解公司更多资讯
MTTlab-电子制造
查看更多精彩案例
MTTlab-高分子材料
查看更多精彩案例
MTTlab-金属材料
查看更多精彩案例
视频号
查看更多精彩视频






 深圳:深圳市宝安区松柏路北大科创园A1、A3、A5栋苏州:苏州市苏州工业园区长阳街415号信药谷3栋苏州市苏州工业园区岸芷街39号内4号楼1楼西安:西安市未央区尚苑路秦创原新材料产业创新中心(北门)6幢1楼