印制板及其组件(PCB&PCBA)是电子产品的核心部件,PCB&PCBA的可靠性直接决定了电子产品的可靠性。为了保证和提高电子产品的质量和可靠性,对失效进行全面的理化分析,确认失效的内在机理,从而有针对性地提出改善措施。
电子元器件失效分析的目的是借助各种测试分析技术和分析程序确认电子元器件的失效现象,分辨其失效模式和失效机理,确认最终的失效原因,提出改进设计和制造工艺的建议,防止失效的重复出现,提高元器件可靠性。
集成电路复杂度与性能要求的持续攀升,叠加设计、制造、封装及应用环节的潜在风险,导致短路、开路、漏电、烧毁、参数漂移等关键失效模式频发。这不仅造成昂贵的器件报废与系统宕机,更常引发设计方、代工厂、封测厂与终端用户间的责任争议,带来重大经济损失与信誉风险。
高分子材料性能要求持续提升,而客户对高要求产品及工艺的理解差异,导致断裂、开裂、腐蚀、变色等典型失效频发,常引发供应商与用户间的责任纠纷及重大经济损失。
金属构件服役环境日益苛刻,对材料性能和结构可靠性提出更高要求。然而,设计缺陷、材料瑕疵、制造偏差或不当使用等因素,极易引发疲劳断裂、应力腐蚀开裂、氢脆、蠕变、磨损、过载变形等典型失效。
没有找到您想要的?
立即咨询专业工程师为您服务
没有找到您想要的?
立即咨询专业工程师为您服务
美信检测以海量失效数据库构建技术优势,全谱系案例、复杂场景方案、头部企业合作及体系化知识产权,各展其能。凭借百万级失效解析积累,精准洞察本质,让检测报告为客户质量升级提供有力支撑,实现失效归零。
没有找到您想要的?
立即咨询专业工程师为您服务
实时更新美信检测最新资讯,包括技术、展会、活动等动态。我们以专业检测为基石,为客户定制解决方案,从源头把控质量,助力客户在市场竞争中脱颖而出,实现商业成功。
没有找到您想要的?
立即咨询专业工程师为您服务
美信检测是一家具有国家认可资质的商业第三方实验室,我们专注于为客户提供检测服务、技术咨询服务和解决方案服务,服务行业涉及电子制造、汽车电子、半导体、航空航天材料、AI算力服务器液冷等领域,在深圳、苏州、西安、北京和上海均建有实验基地,设立了多学科检测和分析实验室。
没有找到您想要的?
立即咨询专业工程师为您服务
专业检测网站,数据精准洞察,为投资者筑牢信任基石
没有找到您想要的?
立即咨询专业工程师为您服务

SMT产线良率突降5%,AOI却抓不到异常?元凶竟是焊点里的“隐形枕头”

发布时间: 2025-12-29 00:00
分享至:

某SMT产线近期出现数据采集板信号输出异常,不良率上升约5%。初步排查均指向板上关键BGA芯片功能失常,故障现象清晰,但修复无从下手。


目检:芯片外观完好无损

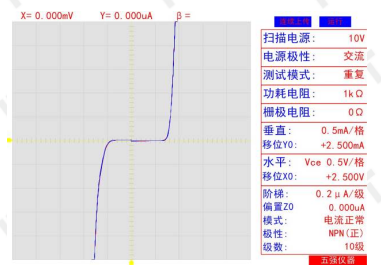
电性能测试:所有管脚I-V曲线与良品一致

X-Ray透视:焊点虽有气孔,但未见断裂、桥接等典型缺陷

问题仿佛隐形,传统手段集体失效...


如果芯片没坏,焊点看起来又“没问题”,那信号究竟是在哪里断的?

真正的失效点,是否藏在焊球与锡膏的微观界面之间??

本文将借助切片分析、CT扫描、SEM/EDS成分检测等一系列微观分析手段,再现一次完整的失效分析历程,揭示那类肉眼不可见、X-Ray难判别、却足以导致功能失效的焊接缺陷——HIP(Head-in-Pillow)枕头效应。


1.排除法,从“没问题”的地方开始

外观与电性:芯片无损,电路通畅,排除芯片自身故障。
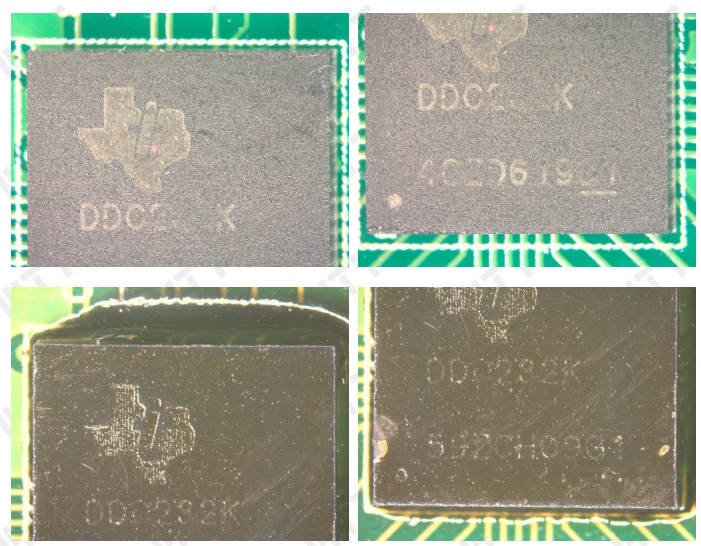
样品典型外观
样品典型外观

输出管脚对GND的典型I-V曲线图

输出管脚对GND的典型I-V曲线图

X-Ray复检:仅见部分焊点存在气孔,属常见工艺现象,并非直接失效证据。
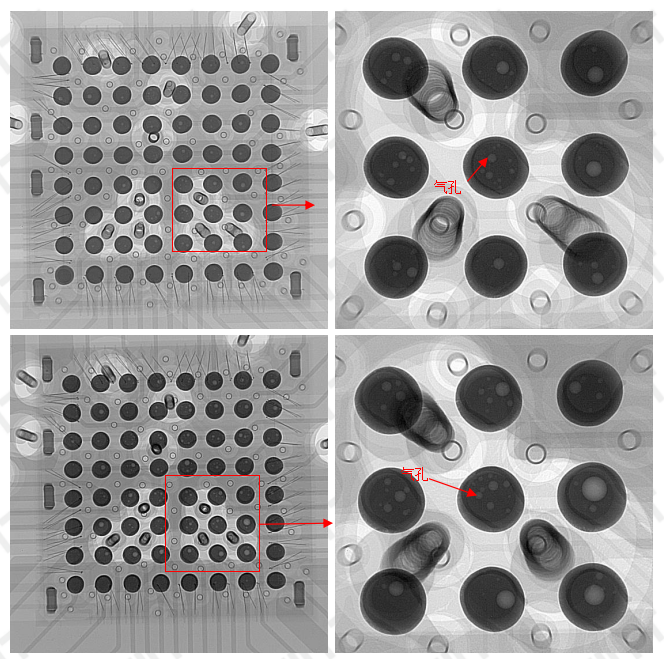
芯片焊点典型X-ray

芯片焊点典型X-ray


2.CT扫描,发现“形似神离”的焊点

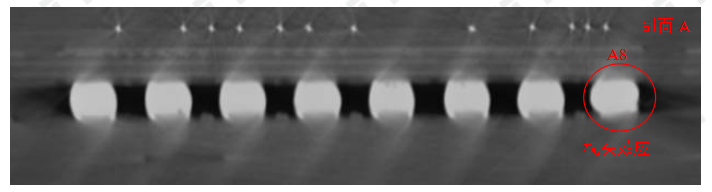
通过高分辨率CT三维成像,终于捕捉到异常:

个别焊球与下方锡膏呈现“轻触未融”状态,形如枕头与头部轻轻靠在一起,实则未形成冶金结合——这就是 HIP枕头效应,电气上实际已开路。
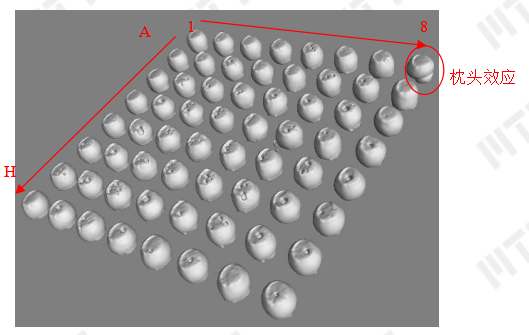
样品芯片焊点CT三维图
样品芯片焊点CT三维图

样品芯片焊点CT剖面

样品芯片焊点CT剖面


3.切片+成分分析,锁定界面真相

对异常焊点进行微切片,在SEM下清晰可见:

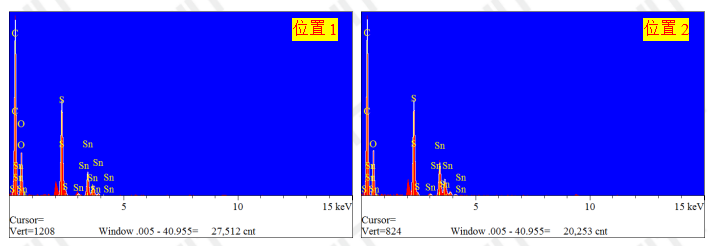
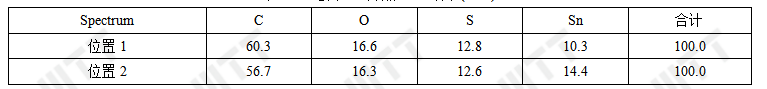
焊球与锡膏界面存在明显缝隙,缝隙中检出C、O、S等有机残留物(来自助焊剂或底部填充胶)。
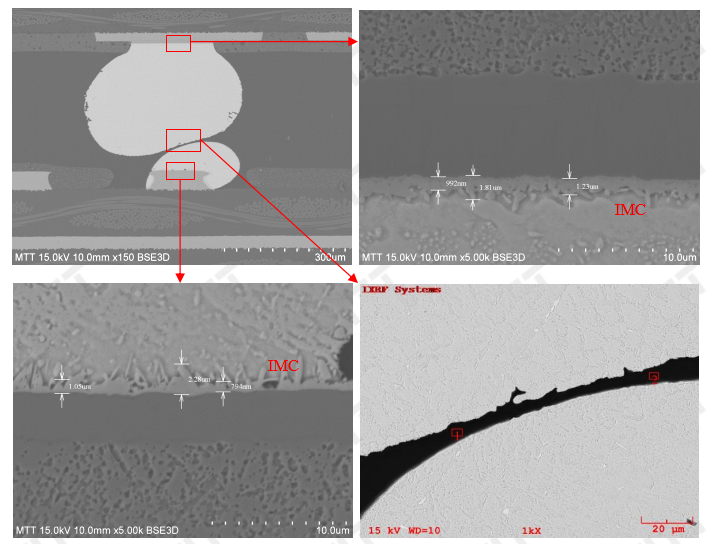
芯片焊点SEM图片和EDS能谱图
芯片焊点SEM图片和EDS能谱图

芯片焊点SEM图片和EDS能谱图

芯片焊点EDS结果(wt%)

芯片焊点EDS结果(wt%)

💡 重要提示:焊球本身氧化层厚度未超限,且未焊接的裸芯片焊球可焊性良好,说明问题不在器件本身。


4.热变形验证,排除结构影响

测量芯片在回流焊过程中的热变形量,最大形变仅0.018mm,远不足以导致焊点分离,排除封装翘曲引发HIP的可能性。
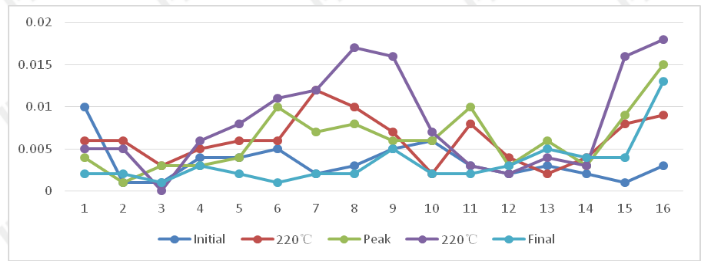
裸器件变形量测试结果曲线图

裸器件变形量测试结果曲线图


� 根因归结:工艺窗口与物料特性的“错配”

最终所有证据指向工艺环节:

在回流焊预热阶段,锡膏中的助焊剂过早挥发或活性不足,未能有效清除焊球/锡膏表面氧化层,导致两者在熔融阶段无法融合,最终形成“枕头效应”。

🎨 改善建议:从“防枕”到“焊牢”

优选锡膏:选择活性更强、抗氧化性能好的型号,并严格控制存储与使用周期;

优化炉温曲线:适当缩短预热时间,确保助焊剂在焊球熔化时仍具备活性;

引入工艺监控点:在关键产品上增加切片抽检或微聚焦X-Ray检查,及早发现界面缺陷;

关注环境管控:车间温湿度、锡膏暴露时间等细节,都可能影响助焊剂性能。


你在工作中是否也曾遇到这种“所有检测都正常,但板子就是不工作”的玄学故障?最后是如何破案的?

欢迎在评论区分享你的“破案经历”或工艺改善心得!

相关案例
锌铝合金时效后硬度不升反降?固溶缺失与过时效分析
锌铝合金手机盖未经固溶处理,在120~220℃时效12h后硬度从147 HV降至89 HV。通过硬度、成分、金相、SEM/EDS及热处理验证,判定失效根因为缺少固溶预处理与时效参数过大,峰值工艺为固溶后100℃×50min。
出口加州必看:一文读懂加州65法规,避开高额诉讼陷阱
加州65法规(Proposition 65)为加州州级法案,不受产品品类限制,覆盖完整供应链。管控物质清单由 OEHHA 维护,收录超 960 种致癌或生殖毒性化学物质,但仅约 300 种有官方安全港暴露阈值。豁免分主体豁免与场景豁免两类,均不等于产品全面免责。企业应对有两条路径:依托检测数据完成暴露评估,或合规张贴警示标签。
刹车踏板支架断裂冲上热搜:一块塑料件断裂,远不止“材料不行”
某品牌新车连续紧急制动测试中,制动踏板支架出现断裂,三台车断裂位置与断口形态高度相似。从失效分析视角看,塑料件断裂远不止“材料不行”可以概括——脆性、韧性、疲劳、熔接痕、应力开裂、蠕变六种模式机理各异,需从断口形貌、成分、热学性能、分子量与应力几个维度交叉印证,才能定位到设计、工艺、材料或装配的具体环节。
只差约3℃!这例铝合金主缸体开裂,把热处理窗口的“残酷”讲透了
某铝合金主缸体在产线外观检验时发现开裂,部分产品还出现密封检测漏气。开裂位置位于缸体前端尺寸过渡的倒角区域,这里是壁厚变化部位,也是浇铸、固溶处理和机加工过程中容易产生应力集中的位置。
ACF 胶起泡,不等于 ACF 胶有问题!
ACF 胶里分散着大量导电粒子,每个粒子外层都包着绝缘层。只有在外力作用下被压破,里面的导电层同时接触到金手指和玻璃面,导通才算建立;一旦压合不到位、胶层里裹进气泡,粒子就压不破,连接也就不成立了。
换PCB就好,换锡膏也好了?SMT“葡萄球”真凶藏在你没查的PCB里
某SMT产线在对喷锡板进行回流焊接后,部分焊点出现明显的“葡萄球”现象,焊点周围还伴随少量零散锡珠。现场初步排查时出现了一个很有迷惑性的现象:更换其他厂家生产的PCB后,失效消失;而继续使用原PCB时,更换其他型号锡膏,或者调整炉温曲线,也能够解决问题。
在线客服
业务咨询
免费咨询
报告查询
回到顶部
联系我们
  • *姓名:
  • *联系电话:
  • *邮箱:
  • *公司/单位/学校:
  • *所在地区:
  • *留言信息: