400-850-4050


没有找到您想要的?
立即咨询专业工程师为您服务








做硬件的工程师都遇到过这种场景:产品在实验室测得好好的,一到客户手里就各种幺蛾子——新机频繁报错、轻微震动就失灵、同批次设备集中返修。
这些问题在常规功能测试中几乎无法发现,因为它们是"隐性缺陷",藏在元器件参数漂移、虚焊、散热设计冗余不足这些角落里,只有当环境应力叠加到一定程度才会暴露。
故障激发试验的核心思路就是:与其等客户帮你发现缺陷,不如在出厂前主动施压,把潜在问题逼出来。 通过加速应力(温度循环、随机振动、电应力等)让产品的早期失效在实验室里提前发生,从而剔除不良品、验证设计余量、降低市场返修率。
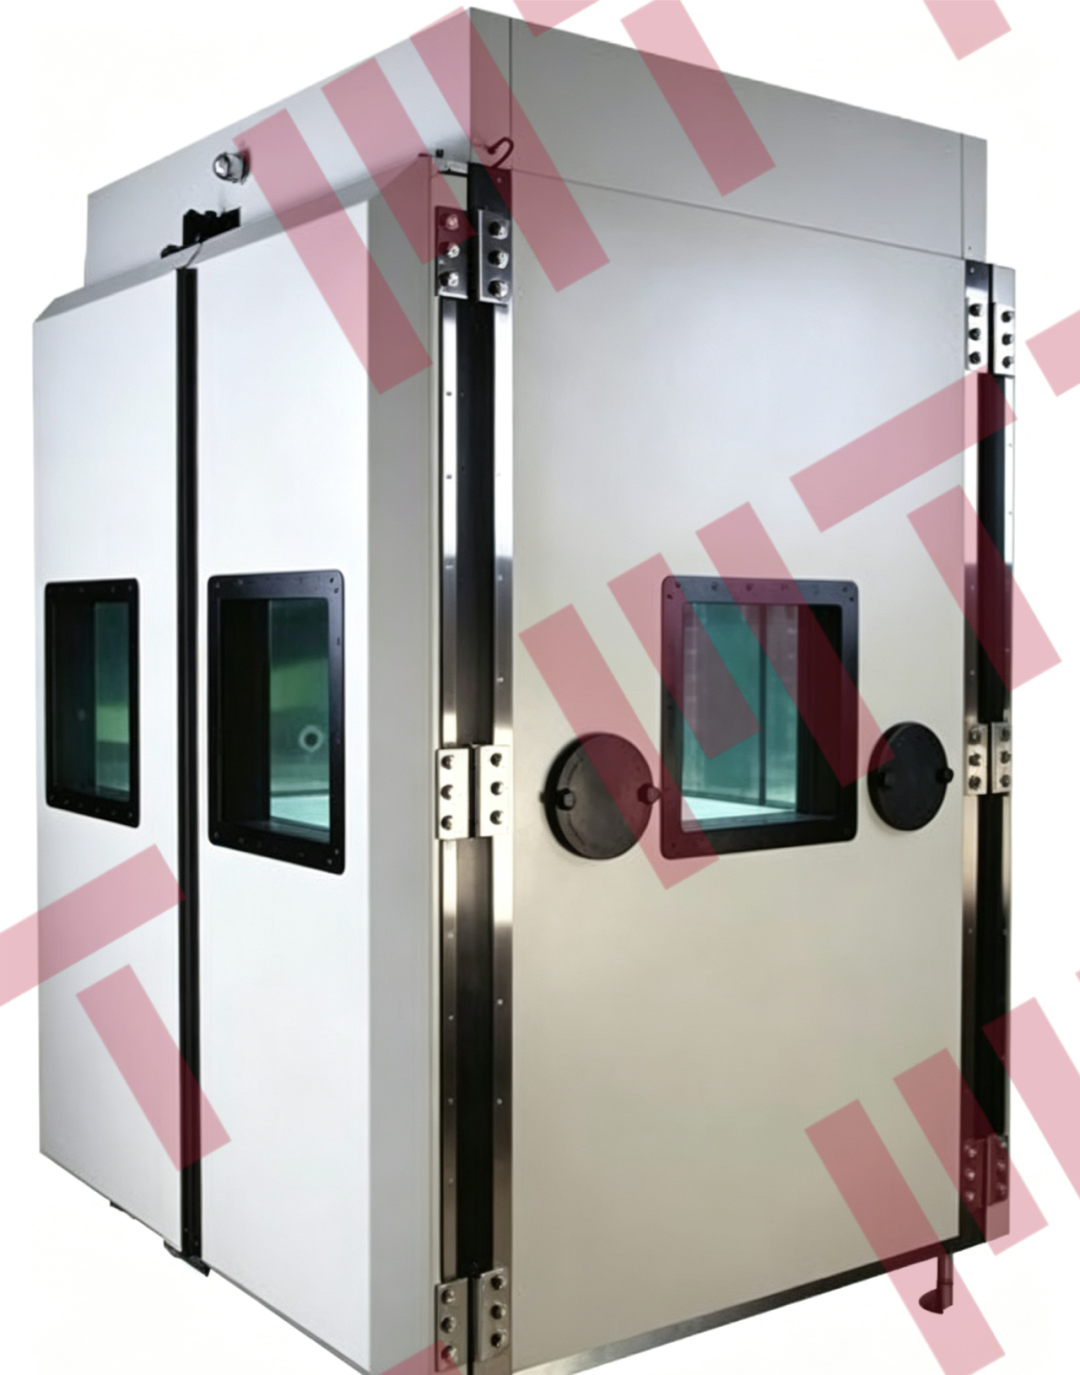
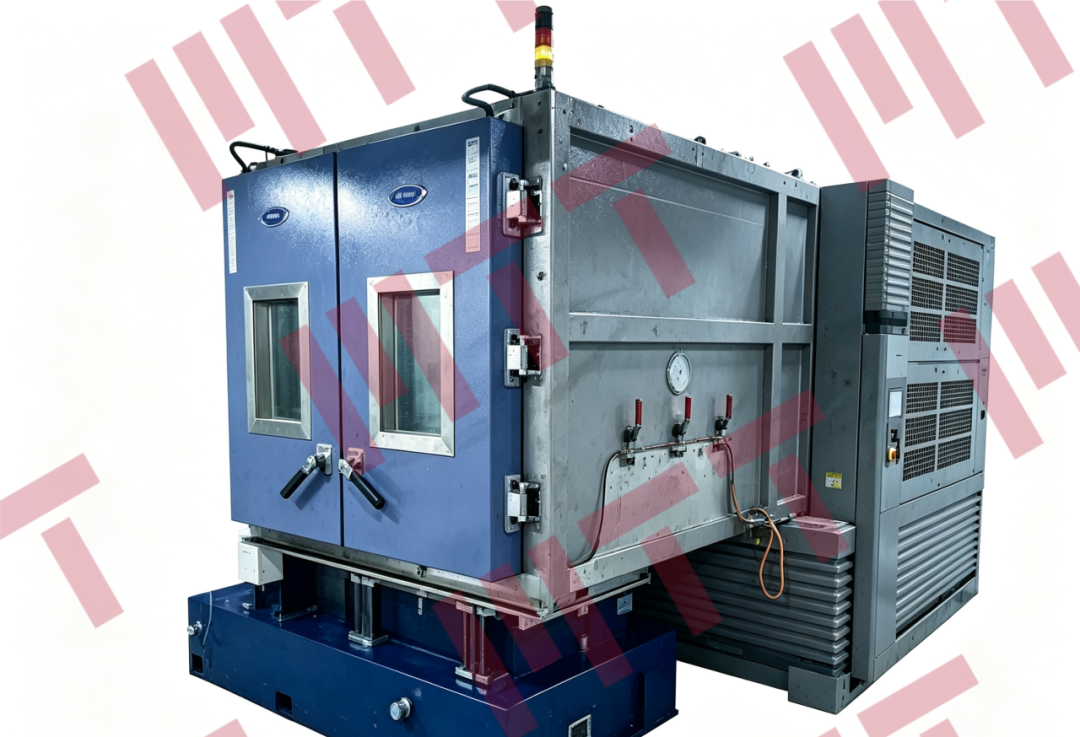
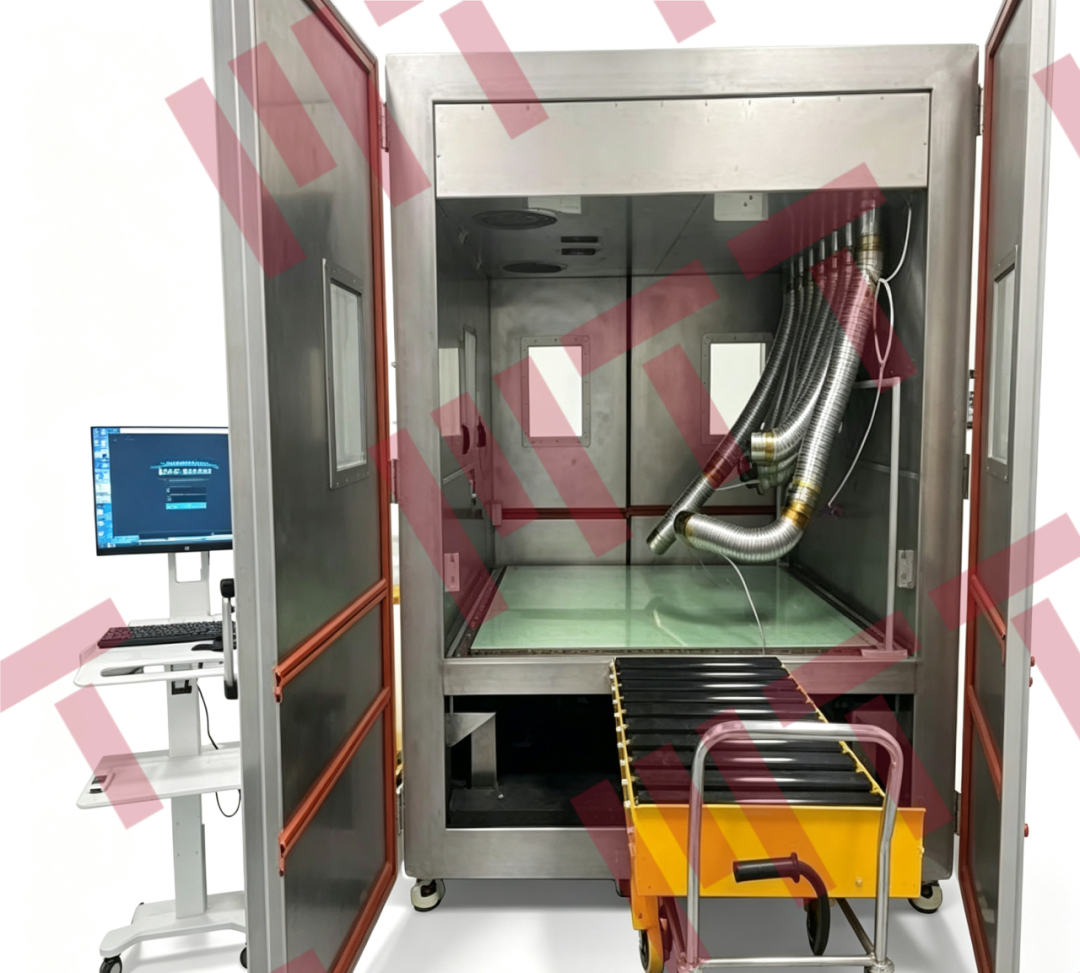
一、电子产品的故障从哪来? 图片来源:网络 要理解筛选试验的设计逻辑,先得搞清楚故障的来源。从工程实践来看,电子产品的故障原因可以归为四大类: 元器件失效——物料本身老化、参数漂移、质量缺陷,或因过压、过流、过热导致烧毁。表现就是电容鼓包、电阻烧坏、芯片死机、电池鼓包、接口接触失灵。 环境应力影响——温湿度异常、粉尘油污、振动冲击、静电、腐蚀等外界干扰,加速设备老化、引发电路异常。比如潮湿导致短路、积灰导致断路、震动后时通时断、静电死机、高温自动重启。 设计工艺缺陷——电路设计、散热方案、结构布局不合理,或者焊接、组装工艺不达标,产品出厂就带着"先天疾病"。典型表现是虚焊导致间歇性故障、同批次设备通病、轻微震动就失灵。 使用因素——人为操作不当、电源波动浪涌、过载使用。比如插拔不当损坏接口、电压不稳烧毁设备、磕碰黑屏。 这四类原因中,前三类都可以通过故障激发试验来暴露。试验的本质就是加速再现这些应力条件,让缺陷在可控环境下暴露。 二、三大筛选试验:ESS、HASS、HALT 目前业界主流的故障激发方法有三种,分别对应产品生命周期的不同阶段: ESS(环境应力筛选) 图片来源:美信检测 ESS 是最基础的筛选方法,在量产阶段对产品施加温度循环和随机振动,加速暴露制造过程中的早期缺陷。简单说就是"出厂前过一遍筛子",把制造缺陷导致的不良品剔掉。 关键参数(依据GJB1032-2020): 温度范围:-40~125°C,温变速率≥10°C/min 振动频率:5-2000Hz,振动量级2-7grms 缺陷剔除温度循环数≥10次,无故障检验循环数≥10次 振动施振5~15分钟,选取一个轴向即可(温度/振动应力依据产品调整) ESS 的应力水平控制在产品规格上限以内,不会损伤良品,但筛选强度有限,只能发现比较明显的制造缺陷。 HASS(高加速应力筛选) 图片来源:美信检测 HASS 是 ESS 的升级版,在量产阶段进行全数筛查。它的应力水平高于 ESS(介于规格上限和破坏极限之间),筛选效率更高,但必须先有 HALT 试验数据作为基础——HASS 的应力设定直接来源于 HALT 找到的工作极限。 关键参数(依据 GB/T 32466-2015): 温度应力 = 工作极限应力 × 80% 振动应力 = 工作极限应力 × 50% 温度保持时间:稳定后 10~20 分钟 循环次数:5~10 次 HASS 的投入产出比很高:单台测试成本低,但高效筛选能大幅降低售后损失。不过需要注意,因为应力较高,必须严格评估,避免过应力损伤良品。 HALT(高加速寿命试验) 图片来源:美信检测 HALT 是三种方法中应力最强的,属于研发阶段的破坏性试验。它的目的不是筛选良品,而是主动找到产品的设计极限——通过阶梯式施加温度和振动应力,逐步把产品"逼到死",找出工作极限和破坏极限,然后针对性地改进设计。 关键参数(依据 GB/T 29309-2012): 温度范围:-100~200℃ 温变速率:≥60℃/min 振动频率:20~10000Hz 振动量级:5~100grms HALT 的核心理念是"越早发现问题越省钱":研发阶段投入小成本做极限验证,能避免后期量产和售后的巨大损失。 三、三者怎么选?关键维度对比 很多工程师在实际工作中会纠结该用哪种方法。下表从试验阶段、应力强度、成本、设备等维度做了系统对比: 对比维度 ESS HASS HALT 试验阶段 量产阶段,制造缺陷筛选 量产阶段,基于 HALT 数据的全数筛查 研发阶段,极限验证与设计优化 应力强度 低(≤规格上限) 中(规格上限 ~ 破坏极限之间) 高(≥破坏极限) 试验周期 长 适中 短 单台成本 可控,适合中小规模量产 低,投入产出比极高 高,但研发小额投入可省后期大成本 试验设备 三综合试验系统 HALT 试验系统 HALT 试验系统 执行标准 GJB1032-2020 GB/T 32466-2015 GB/T 29309-2012 简单总结选择逻辑: 研发阶段做 HALT,摸清产品的极限在哪,暴露设计缺陷,指导改进。 量产阶段做 ESS 或 HASS,做出厂前筛选。如果产品经过 HALT 验证、有极限数据支撑,优先选 HASS(效率更高);如果产品量大面广、预算有限,ESS 是经济实用的选择。 两者不是互斥的——很多企业的做法是研发期 HALT + 量产期 HASS,形成完整的可靠性保障闭环。 四、工程实践中的几个要点 HALT 是设计工具,不是质检工具。HALT 的核心价值在于研发阶段发现设计缺陷和工艺薄弱点,指导改进。如果把 HALT 当成量产质检手段,既浪费成本也偏离了它的设计初衷。 HASS 必须有 HALT 数据支撑。HASS 的应力设定直接来源于 HALT 找到的工作极限,没有 HALT 数据就贸然做 HASS,要么应力不够筛不出问题,要么应力过大损伤良品。 温变速率是关键参数。无论是 ESS 的 10℃/min 还是 HALT 的 40K/min 以上,温变速率直接决定了筛选效果。温变速率太低,热应力不足以激发缺陷;太高则可能引入非代表性失效。 振动轴向的选择有讲究。ESS 选取一个轴向施振即可,而 HALT 和 HASS 使用的是 3 轴 6 自由度振动系统,能更全面地模拟实际使用中的振动环境。 试验标准的适用性。ESS 对应 GJB1032-2020(国军标),HALT对应 GB/T 29309-2012,HASS 对应 GB/T 32466-2015。选择标准时要考虑产品类型和应用场景,军工产品优先考虑 GJB 系列,民用电子产品适用 GB/T 系列。 五、写在最后 故障激发试验的本质是用"可控的破坏"换取"不可控的风险"。ESS、HASS、HALT 三种方法覆盖了从研发到量产的完整链条,各有侧重、互为补充。对电子工程师来说,理解这三种方法的原理、适用场景和参数选择,不仅能帮助提升产品可靠性,更能在设计阶段就建立起"可靠性是设计出来的,不是测试出来的"这一思维习惯。 毕竟,最好的故障处理方式,是让它在出厂前就发生。


美信检测实验室
了解公司更多资讯
MTTlab-电子制造
查看更多精彩案例
MTTlab-高分子材料
查看更多精彩案例
MTTlab-金属材料
查看更多精彩案例
视频号
查看更多精彩视频






 深圳:深圳市宝安区松柏路北大科创园A1、A3、A5栋苏州:苏州市苏州工业园区长阳街415号信药谷3栋苏州市苏州工业园区岸芷街39号内4号楼1楼西安:西安市未央区尚苑路秦创原新材料产业创新中心(北门)6幢1楼